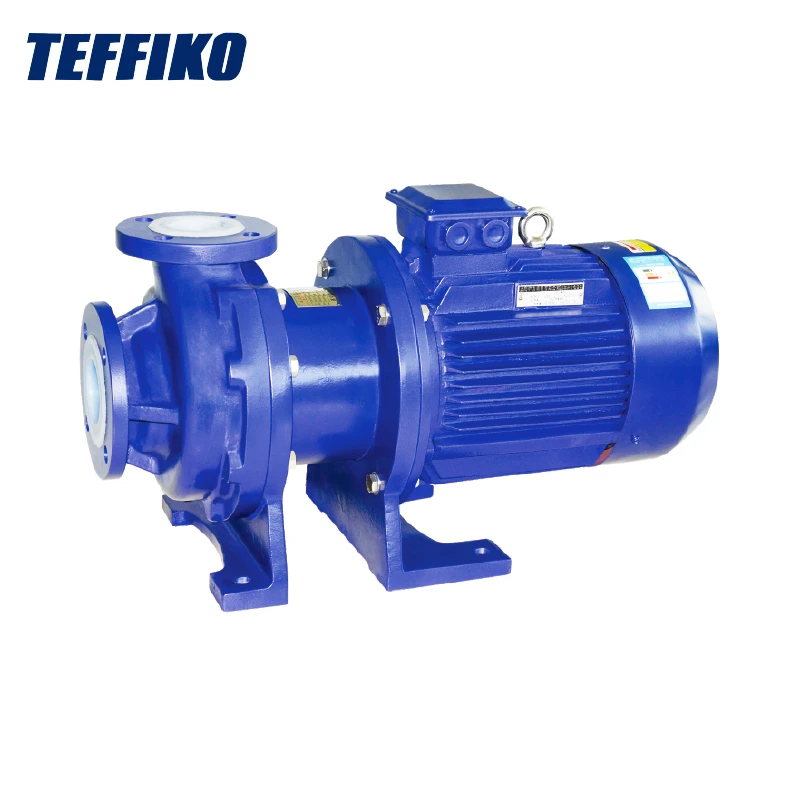
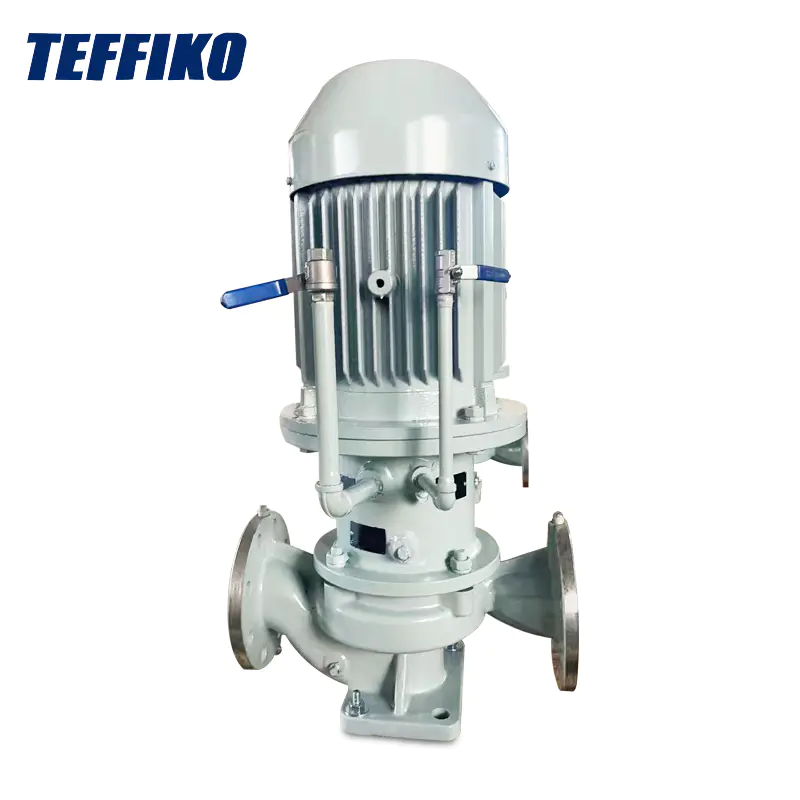
Durante o processamento completo de óleo comestível, incluindo extração, refino, filtração e armazenamento de óleo, o transporte de produtos petrolíferos em alta temperatura serve como um procedimento de trabalho central. As bombas de óleo convencionais resfriadas a água há muito sofrem com problemas persistentes, como contaminação induzida por vazamento de água, tubulações complicadas, manutenção complicada e altos custos operacionais. Por outro lado, as bombas resfriadas a ar (bombas de resfriamento a ar) para óleo comestível eliminam a estrutura tradicional da camisa de resfriamento de água e dependem da convecção de ar para dissipação de calor e redução de temperatura sem a necessidade de uma fonte externa de água de resfriamento. Capazes de transporte contínuo e estável de óleo comestível em alta temperatura, eles se tornaram equipamentos de transporte convencionais na indústria de processamento de grãos e óleo graças aos seus pontos fortes de alta eficiência, conservação de energia, baixa taxa de falhas e contaminação zero. Eles aumentam enormemente a eficiência da produção e a qualidade do produto do processamento de óleo comestível.
I. Princípios Básicos de Trabalho de Bombas Resfriadas a Ar para Óleo Comestível
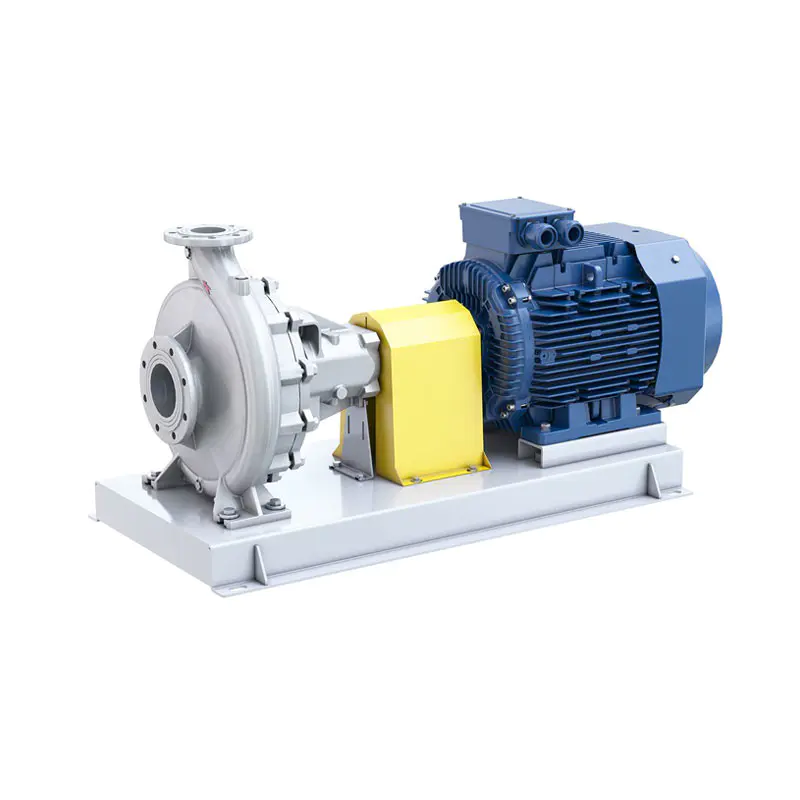
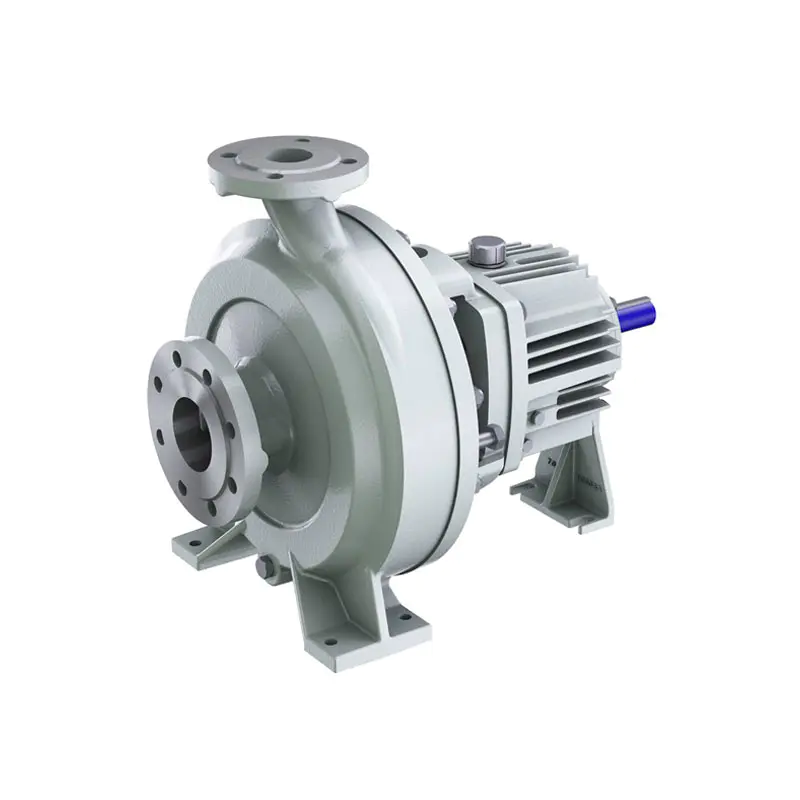
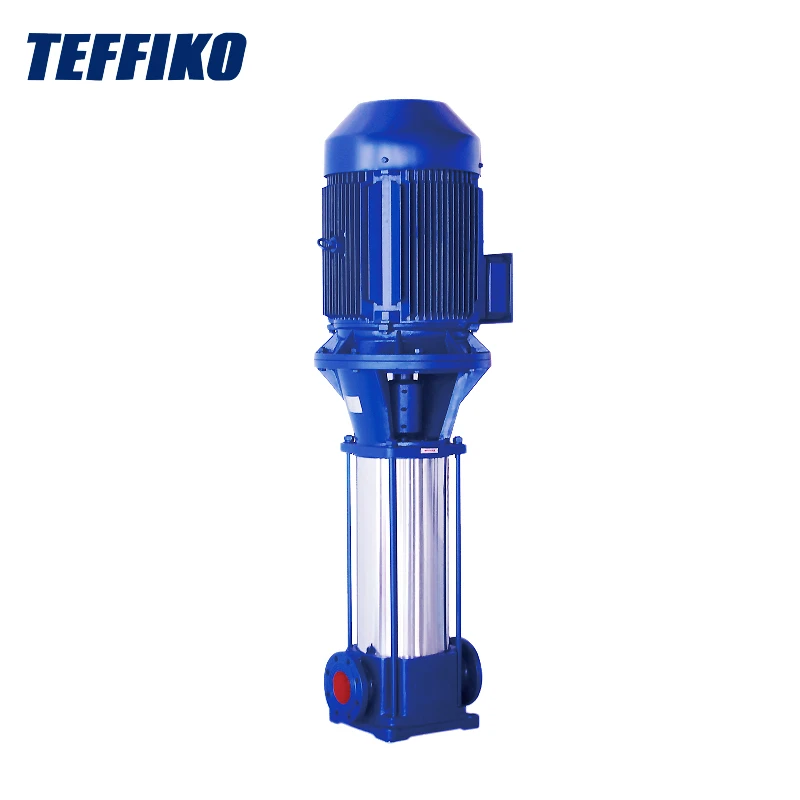
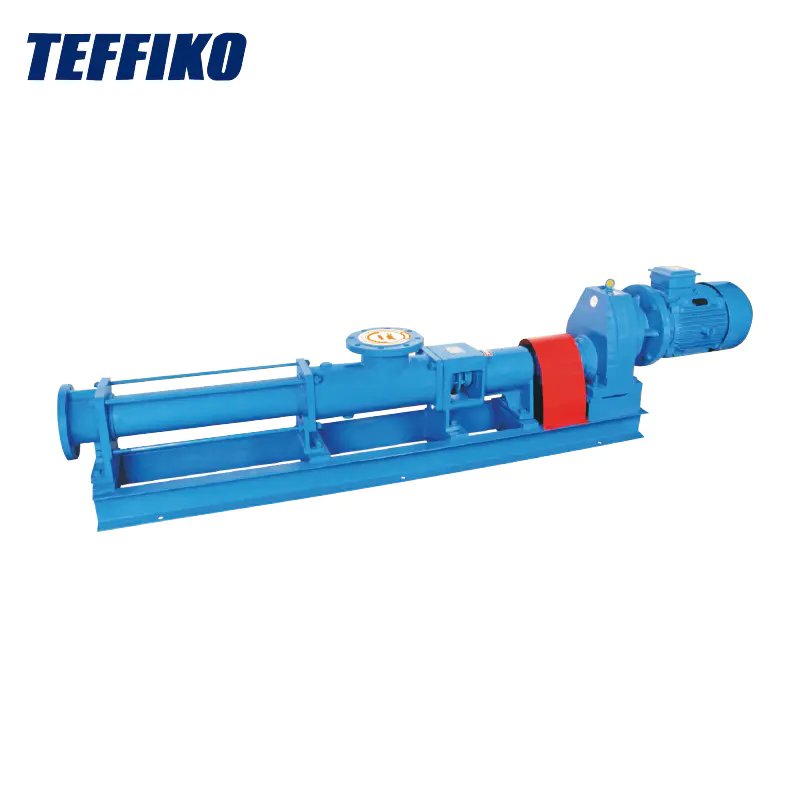
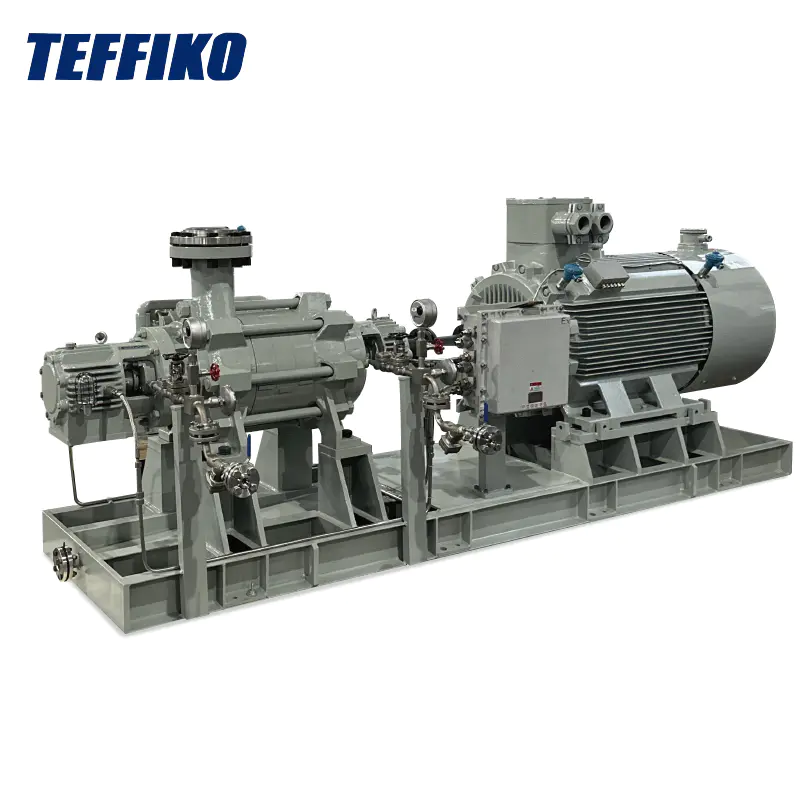
As bombas refrigeradas a ar sãobombas centrífugasespecialmente projetado para transporte de fluidos em alta temperatura. Ao contrário das bombas de óleo quente convencionais equipadas com camisas de resfriamento de água, elas dependem inteiramente da convecção natural do ar para dissipação de calor e não necessitam de sistema externo de água de resfriamento. Ao operar para fornecer óleo comestível em alta temperatura, o corpo da bomba dissipa o calor e reduz a temperatura por meio de convecção de ar, eliminando fundamentalmente o risco de contaminação da mistura óleo-água e atendendo naturalmente aos padrões de produção de segurança alimentar.
Comparação básica entre bombas resfriadas a ar e bombas resfriadas a água
Dimensão de comparação
Bombas Convencionais Resfriadas a Água
Bombas resfriadas a ar para óleo comestível
Modo de dissipação de calor
Resfriamento de água circulante
Dissipação de calor por convecção de ar
Risco de Contaminação
O vazamento de água pode penetrar no óleo e causar emulsificação e deterioração da graxa
Risco zero de mistura óleo-água
Instalações de suporte de pipeline
As tubulações e válvulas de água devem ser dispostas, ocupando grande espaço
Estrutura compacta; não é necessária reconstrução dos sistemas de abastecimento de água e drenagem
Falhas Comuns
Acúmulo de incrustações, bloqueio, corrosão e vazamento de água
Sem componentes de hidrovia, resultando em uma taxa de falha extremamente baixa
Custo de manutenção
Manutenção frequente com altos gastos
Carga de trabalho de manutenção mínima, proporcionando economia de energia e custos a longo prazo
As bombas convencionais refrigeradas a água dependem da circulação de água para dissipação de calor e exigem a instalação de instalações de suporte complexas, como tubulações de água e válvulas, que ocupam um espaço substancial na oficina. Eles são altamente propensos a problemas, incluindo incrustações, bloqueios e vazamentos de água. Uma vez que a água de resfriamento penetre no óleo comestível em alta temperatura, ela provocará diretamente a emulsificação e a deterioração da graxa, causando perdas massivas para as empresas.
Em contraste, bombas especiais resfriadas a ar para óleo comestível adotam um modo de resfriamento a ar que erradica fundamentalmente os riscos de contaminação da mistura óleo-água. Apresentando uma estrutura compacta e dimensões reduzidas, não requerem reconstrução dos sistemas de abastecimento de água e drenagem da oficina e permitem uma instalação conveniente. Além disso, sem quaisquer componentes de hidrovia, eles estão livres de problemas ocultos, como acúmulo de incrustações, corrosão e vazamento de água, exigem trabalho mínimo de manutenção, proporcionam efeitos notáveis de economia de energia e oferecem estabilidade superior durante operação de longo prazo.
III. Principais cenários de aplicação de bombas resfriadas a ar na indústria de óleos comestíveis
As bombas resfriadas a ar são compatíveis com todo o fluxo de trabalho de processamento de óleo comestível e amplamente utilizadas para transportar produtos petrolíferos de alta temperatura sob diversas condições de trabalho, adequadas para todos os tipos de óleos animais e vegetais, incluindo óleo de soja, óleo de amendoim, óleo de colza e óleo de palma:
Procedimentos de refino de óleo comestível: Circular e transportar petróleo bruto de alta temperatura em processos de refino de alta temperatura, como descoloração, desacidificação e desodorização para facilitar a separação eficiente de impurezas e melhorar a qualidade do óleo acabado;
Filtragem e purificação de óleo: Forneça óleo de alta temperatura de forma estável enquanto aguarda a purificação para garantir fluxo uniforme durante os procedimentos de filtração e refino e resultados de purificação consistentes;
Prensagem de óleo e transferência de óleo quente: Realizar processos de prensagem a quente e transporte completo de petróleo bruto em alta temperatura das prensas de óleo para tanques de armazenamento para garantir a operação contínua das linhas de produção;
Circulação para Linhas de Produção de Fritura: Adapta-se à circulação de óleo de fritura em alta temperatura em equipamentos de fritura de alimentos, apresentando resistência a altas temperaturas e vazamento zero para atender à produção contínua;
Armazenamento e transporte de óleo acabado: Realize a transferência em temperatura constante e o transporte de enchimento de óleo refinado, estabilize a temperatura do óleo e preserve a qualidade inerente da graxa.
4. Parâmetros técnicos principais de bombas resfriadas a ar para óleo comestível
As bombas refrigeradas a ar que atendem aos padrões de produção industrial de grãos e óleo apresentam parâmetros fundamentais adaptáveis às condições de trabalho de lagares de pequeno, médio e grande porte: o equipamento possui calibre que varia de 25 mm a 80 mm, vazão máxima de 40 metros cúbicos por hora, velocidade de rotação máxima de 3.000 rotações por minuto e pressão máxima de rolamento de 12 Kg/cm². Os materiais disponíveis incluem ferro fundido, aço carbono, aço inoxidável 304 e aço inoxidável 316. Entre eles, o aço inoxidável 304 e 316 de qualidade alimentar servem como materiais dedicados para o processamento de óleo comestível, oferecendo resistência à corrosão e sem precipitação de impurezas, ao mesmo tempo em que atendem às especificações de produção de segurança alimentar.
V. Pontos-chave para seleção de modelos de bombas resfriadas a ar
A seleção adequada do modelo é fundamental para a operação eficiente e a vida útil prolongada das bombas resfriadas a ar. As empresas de grãos e óleo devem se concentrar em cinco pontos-chave durante a seleção do modelo:
Resistência a altas temperaturas: Priorize modelos de bombas especialmente projetadas para fluidos em alta temperatura que correspondam às condições de trabalho em alta temperatura do processamento de óleo comestível, com margem de temperatura suficiente reservada para evitar falhas de superaquecimento do equipamento;
Materiais de qualidade alimentar: Os componentes em contato com óleo devem ser fabricados em aço inoxidável 304 ou 316 para eliminar riscos de contaminação de metais e oxidação de graxas e salvaguardar a segurança alimentar;
Correspondência de taxa de fluxo e pressão: Combine a taxa de fluxo e os parâmetros de pressão correspondentes de acordo com a distância de transporte e os requisitos do processo das linhas de produção para evitar cavitação e fluxo instável;
Propriedades de economia de energia e baixo consumo: Prefira modelos com dissipação de calor por convecção de ar de alta eficiência e baixo consumo de energia para reduzir custos operacionais de longo prazo e reduzir perdas por tempo de inatividade da produção;
Marca e serviço pós-venda: Selecione produtos de fabricantes profissionais de bombas para garantir a qualidade do equipamento, enquanto o suporte pós-venda abrangente permite a resolução rápida de problemas de operação e manutenção do equipamento.
Conclusão
Num cenário de padrões de segurança alimentar cada vez mais rigorosos e atualizações contínuas na eficiência da produção na indústria de grãos e petróleo, as bombas refrigeradas a ar resolvem as desvantagens inerentes das bombas convencionais de óleo refrigeradas a água através de suas principais vantagens, incluindo refrigeração sem água, contaminação zero, baixa manutenção, alta eficiência energética e compatibilidade com condições de trabalho em alta temperatura. Seja para linhas de produção de processamento de óleo comestível recém-construídas ou para renovação de equipamentos obsoletos, bombas resfriadas a ar adaptadas às condições de trabalho podem efetivamente aumentar a eficiência da produção, reduzir custos de operação e manutenção e salvaguardar a qualidade dos produtos petrolíferos. Eles representam equipamentos de transporte de fluido central com alto desempenho de custo e excelente estabilidade para cenários de transporte de óleo comestível em alta temperatura.
Para dúvidas sobre soluções de engenharia relevantes e suporte técnico, visite o site oficial:www.teffiko.com.
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade